## 压铸机废气RTO蓄热式焚烧炉处理方案设计
一、项目概述与废气特性分析
压铸机在生产过程中,脱模剂喷涂、熔融金属压射及模具润滑等环节会产生大量含油雾、VOCs(挥发性有机物)、粉尘及异味的高温废气。此类废气具有风量波动大、湿度高、含粘性油雾及部分金属烟尘等特点,若直接进入RTO(蓄热式焚烧炉)易造成蓄热陶瓷堵塞、燃烧不完全及设备腐蚀。因此,方案设计需以“预处理+蓄热焚烧+余热回用”为核心路线,确保系统长期稳定达标排放。
二、工艺路线与设备选型
1. 废气收集与预处理系统
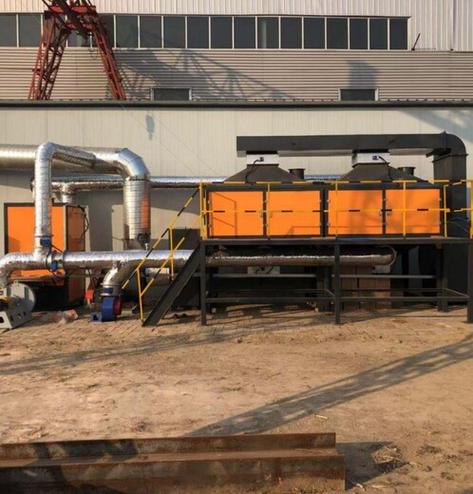
针对压铸机工位设置半密闭集气罩,通过变频风机维持微负压收集,管道设计防油污沉积坡度并加装清灰口。废气先经旋风除尘+干式过滤箱(分级过滤精度至F9级)去除大颗粒粉尘与油雾,再经湿式静电除油器深度净化粘性组分,确保进入RTO的废气颗粒物浓度<10mg/m³、油雾含量<5mg/m³,从源头保护蓄热体。
2. RTO蓄热式焚烧炉核心设计
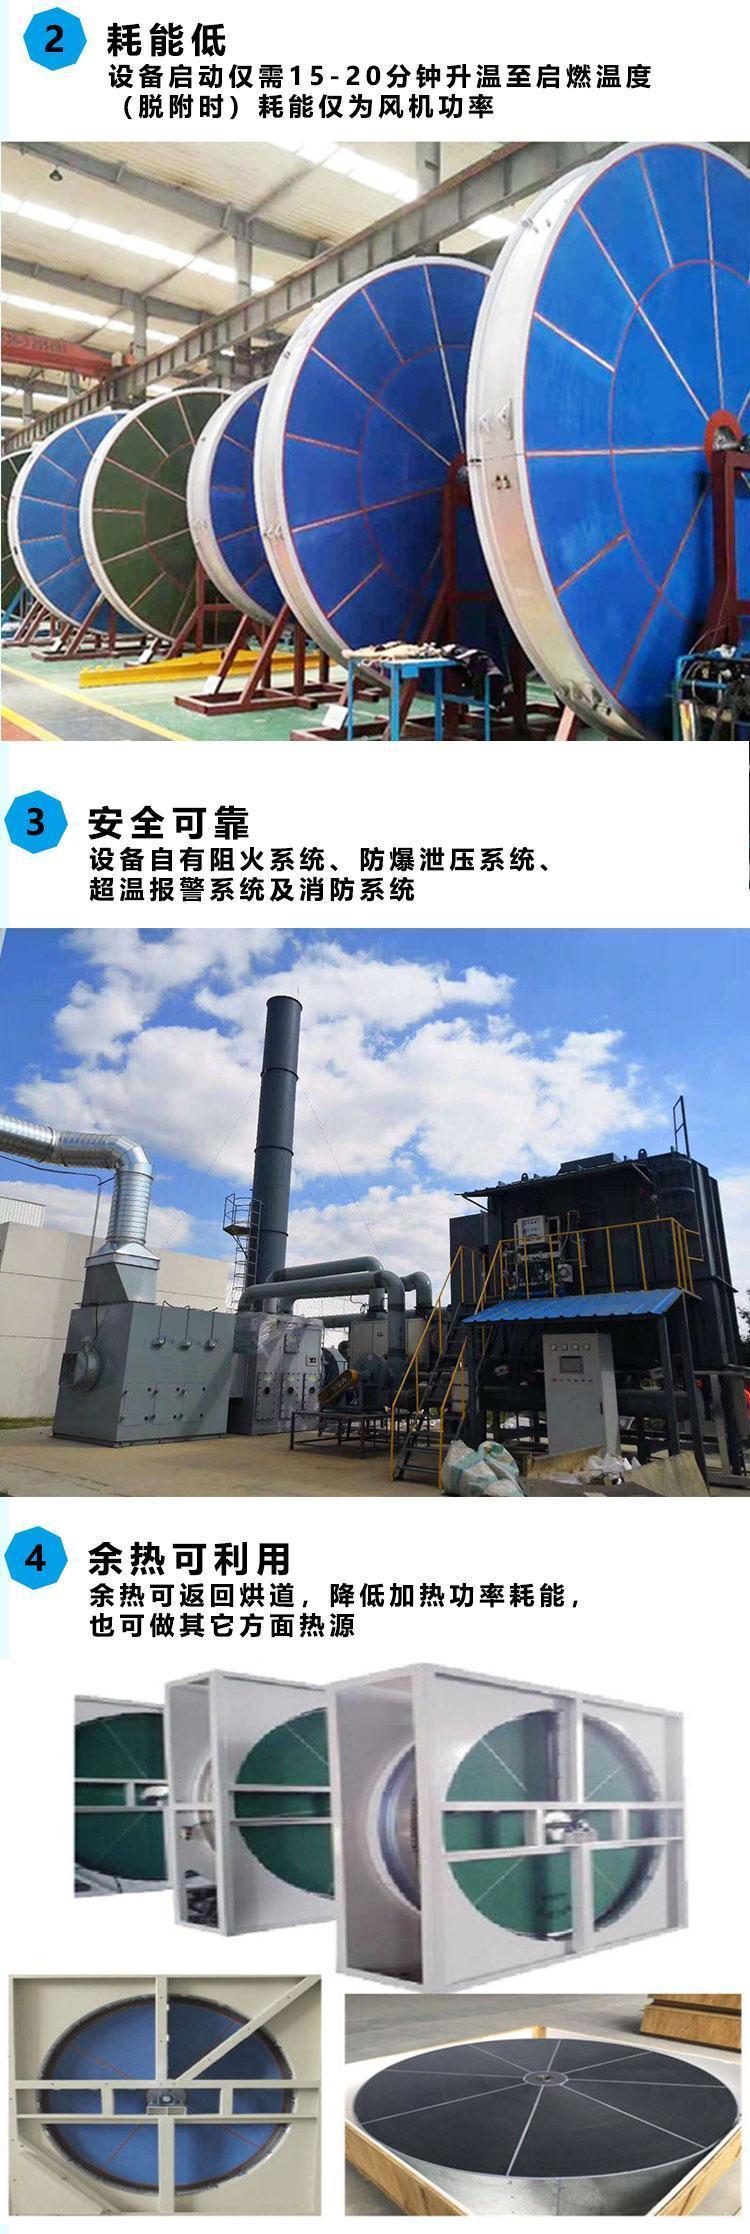
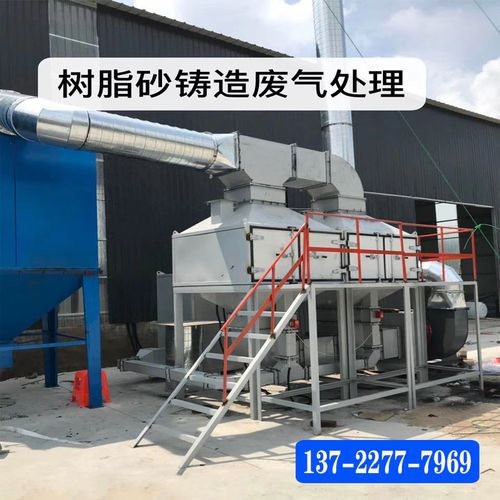
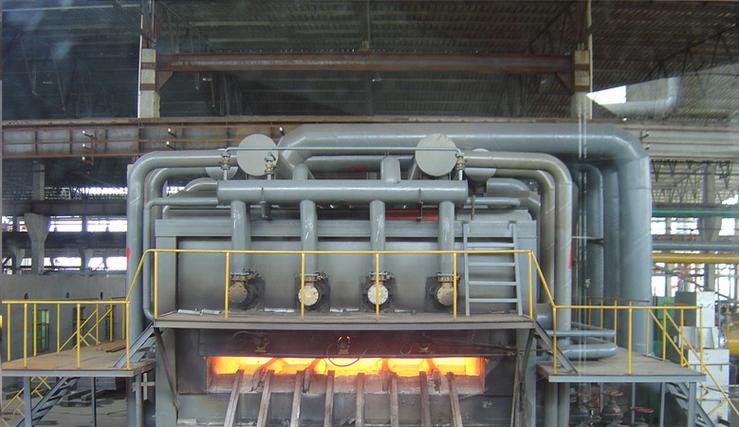
采用三室XDR型蓄热式焚烧炉(阀门切换式),陶瓷蓄热体选用规整蜂窝陶瓷(比表面积≥800m²/m³,耐温1260℃),蓄热室数量为3个,实现“一进一出一吹扫”连续切换,废气净化效率≥99%。燃烧室设计温度800-850℃,停留时间≥1.2s,确保VOCs彻底分解。针对压铸废气热值波动,配置辅助燃烧器(比例调节式)与新风稀释阀,维持炉温稳定。炉膛内衬采用硅酸铝纤维模块+浇注料复合结构,外壁温度≤60℃。
3. 余热回用与智能控制
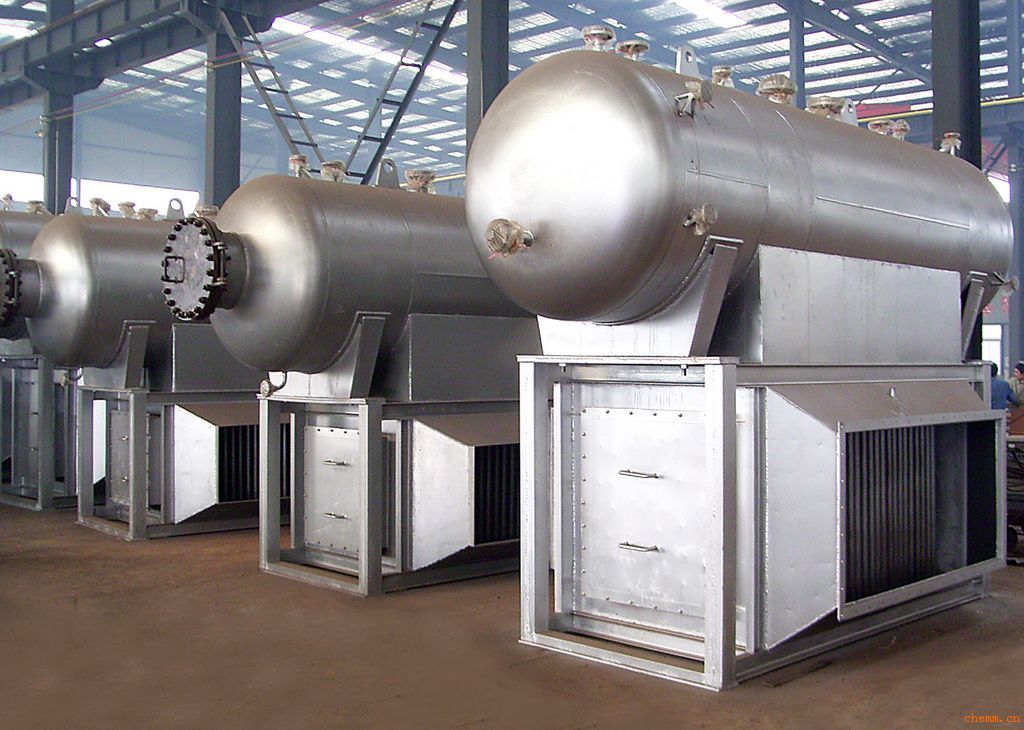
高温烟气经蓄热室降温后,部分引入热风循环系统回用于压铸机模具预热或脱模剂烘干,降低能耗。系统配置PLC自动控制柜,实时监测蓄热室温度、压力、阀门状态及排放浓度,具备超温报警、旁通保护及故障自诊断功能,确保RTO在压铸机启停波动工况下安全运行。
三、排放指标与运行维护
经处理后废气非甲烷总烃排放浓度<30mg/m³(参照DB 44/2367-2022),颗粒物<10mg/m³,臭气浓度<800(无量纲),满足《大气污染物综合排放标准》及地方压铸行业特别限值。日常维护重点包括:每月检查蓄热陶瓷压损及堵塞情况,每季度清理干式过滤器及湿电积液,每半年校验切换阀门密封性,保障设备寿命≥15年。XDR蓄热设备采用模块化结构,便于压铸车间紧凑布局与后期检修。
四、技术优势
本方案通过“多级预处理+三室RTO+余热回用”的集成设计,有效解决压铸废气油雾粘附与成分复杂难题,兼具高净化效率(>99%)、低燃料消耗(热回收率≥95%)及抗工况波动能力,为压铸行业VOCs治理提供可靠且经济的蓄热式焚烧解决方案。
如若转载,请注明出处:http://www.liguanjiate.com/product/53.html
更新时间:2026-11-09 17:46:05